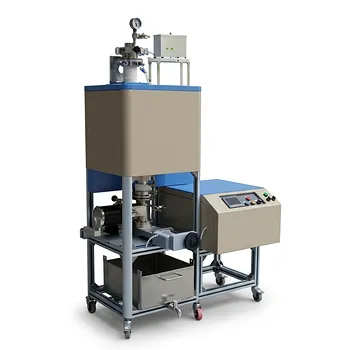
Как вакуумная трубчатая печь обеспечивает одновременное спекание и образование пор? Руководство эксперта по передовым сплавам
Обновлено 3 месяца назад
Вакуумная трубчатая печь обеспечивает одновременное спекание и образование пор благодаря точно контролируемой среде, которая запускает два различных физических процесса: твердофазную диффузию и жертвенное испарение. По мере повышения температуры до уровней, таких как 1373 K, частицы сплава соединяются, образуя структурный каркас, а высоковакуумная атмосфера заставляет порообразующие агенты (например, хлорид натрия) напрямую испаряться из матрицы. Этот синхронизированный метод «in-situ» приводит к получению пористого сплава с высокой связностью и высокой механической стабильностью.
Ключевой механизм основан на среде двойного действия, где высокая температура вызывает металлургическое связывание (спекание), а высокий вакуум удаляет жертвенные распорки (испарение). Такая синхронизация обеспечивает материалу как структурную целостность, так и высокую пористость в рамках одного термического цикла без загрязнения.
Механика формирования структуры
Твердофазная диффузия и спекательные перемычки
В основе процесса лежит высокотемпературная термообработка, часто достигающая 1373 K или выше. Это тепло способствует твердофазной диффузии — процессу, при котором атомы перемещаются между соседними частицами сплава, чтобы заполнить промежутки между ними.
В результате формируются прочные спекательные перемычки, которые служат «сварными швами» микромира. Эти перемычки превращают рыхлый набор порошка в жесткий трехмерный каркас, способный выдерживать собственный вес и сопротивляться механическим нагрузкам.
Роль высоковакуумной среды
Вакуум — это не просто защитный экран; он является фундаментальным фактором химической реакции. Поддерживая высоковакуумную среду, печь предотвращает окисление и загрязнение азотом, что критически важно для реакционноспособных металлов, таких как титан или никелевые сплавы.
Эта бескислородная атмосфера гарантирует, что поверхности частиц остаются чистыми и металлическими. Такая чистота обеспечивает превосходное металлургическое связывание, благодаря чему полученная пористая структура не становится хрупкой и сохраняет высокую электрическую или теплопроводность.
Динамика образования пор
In-Situ испарение жертвенных агентов
Для создания пор жертвенный материал — часто хлорид натрия (NaCl) — смешивают с порошком сплава. В обычной атмосфере эта соль оставалась бы твердой, но вакуумная печь эффективно снижает парциальное давление агента.
Это снижение позволяет порообразующему агенту подвергаться термическому испарению непосредственно при температуре спекания. По мере того как соль испаряется «in-situ», она оставляет после себя сеть взаимосвязанных пустот, которые точно повторяют пространство, ранее ею занятое.
Сегментированный нагрев для точного контроля
Процесс часто делят на низкотемпературную стадию удаления и высокотемпературную стадию спекания. Начальная стадия (например, 1083 K) направлена на полное удаление влаги и низкокипящих примесей, чтобы сформировать первичные центры пор.
После того как поры образованы, температуру повышают, чтобы завершить спекание. Такая сегментированная термообработка обеспечивает полное формирование пористой структуры и ее «фиксацию» развивающимся металлическим каркасом до достижения материалом конечной плотности.
Понимание компромиссов
Связность пор против прочности структуры
Существует неотъемлемое противоречие между количеством используемого порообразующего агента и конечной прочностью сплава. Хотя более высокая концентрация агентов, таких как NaCl, увеличивает пористость и проницаемость, она также уменьшает общую площадь контакта, доступную для формирования спекательных перемычек.
Если объем жертвенного агента слишком велик, полученный каркас может оказаться слишком тонким для восприятия механических нагрузок. Поиск «золотой середины» требует точной калибровки соотношения порошка к агенту и уровня вакуума.
Скорость испарения и чистота материала
Если вакуум слишком высокий или температура повышается слишком быстро, порообразующий агент может испариться взрывным образом. Такое быстрое выделение газа может вызвать микротрещины или структурное коробление металлического каркаса.
И наоборот, если испарение неполное, в порах могут остаться остатки солей или примесей. Эти остатки могут ухудшить биосовместимость или коррозионную стойкость конечного сплава, особенно в медицинских или аэрокосмических применениях.
Как применить это в вашем проекте
При использовании вакуумной трубчатой печи для производства пористых сплавов ваша основная цель определяет конкретные параметры печи и подготовку материала.
- Если ваша главная цель — максимальная проницаемость: отдайте приоритет высокой объемной доле порообразующих агентов и длительной выдержке в вакууме при низкой температуре, чтобы все «распорки» были удалены до полного уплотнения металлического каркаса.
- Если ваша главная цель — несущая механическая прочность: выберите более высокие температуры спекания (например, 1150°C–1280°C) и более длительное время выдержки, чтобы максимально увеличить толщину и прочность спекательных перемычек между частицами.
- Если ваша главная цель — химическая чистота или проводимость: обеспечьте строгую высоковакуумную среду на протяжении всего цикла, чтобы предотвратить любое поверхностное окисление, которое иначе затруднило бы атомную диффузию и снизило бы характеристики.
Овладев балансом между вакуумным испарением и термическим связыванием, вы сможете создавать материалы, сочетающие легкость губки и прочность цельного металла.
Сводная таблица:
| Фаза процесса | Ключевой механизм | Получаемое преимущество |
|---|---|---|
| Образование пор | Жертвенное испарение (например, NaCl) | Высокая связность и взаимосвязанные пустоты |
| Структурное связывание | Твердофазная диффузия (спекание) | Прочные спекательные перемычки и механическая стабильность |
| Контроль атмосферы | Высоковакуумная среда | Циклы без загрязнений и превосходная чистота |
| Термическое управление | Сегментированные стадии нагрева | Точная фиксация пор и оптимизированная плотность сплава |
Выведите ваши исследования материалов на новый уровень с THERMUNITS
Точность — основа инноваций в материаловедении. Как ведущий производитель высокотемпературного лабораторного оборудования, THERMUNITS предлагает передовые решения для термической обработки, необходимые для сложных технологий, таких как одновременное спекание и образование пор.
Независимо от того, связаны ли ваши НИОКР с муфельными, вакуумными, атмосферными или трубчатыми печами, либо со специализированными системами, такими как CVD/PECVD и вакуумная индукционная плавка (VIM), наше оборудование создано для обеспечения беззагрязненной высоковакуумной среды, которой требуют ваши сплавы.
Готовы оптимизировать процесс термообработки? Свяжитесь с нашими экспертами сегодня, чтобы обсудить, как наш широкий ассортимент печей — от зуботехнических и ротационных печей до систем горячего прессования — может обеспечить успех вашей лаборатории.
Ссылки
- Xinyue Li, Jie Zhu. Mechanical and Magnetic Properties of Porous Ni50Mn28Ga22 Shape Memory Alloy. DOI: 10.3390/met14030291
Упомянутые продукты
- Компактная высокотемпературная вакуумная трубчатая печь 1800°C с трубкой из оксида алюминия (внешний диаметр 60 мм) и нагревательными элементами Kanthal MoSi2
- Компактная высоковакуумная трубчатая печь 1200°C со встроенной турбомолекулярной насосной системой и зоной нагрева 8 дюймов
- Вакуумная вертикальная трубчатая печь 500C, образец 84 мм OD, система вращения и подъёма
- Высокотемпературная настольная вакуумная трубчатая печь с атмосферным контролем 1750°C с нагревательными элементами Kanthal Super 1800 и процессной трубкой из оксида алюминия 60 мм
- Высокотемпературная 1200°C 5-дюймовая разъемная вакуумная трубчатая печь с зоной нагрева 12 дюймов и отдельным ПИД-контроллером
Люди также спрашивают
- Какие основные функции обеспечивает высокотемпературная вакуумная трубчатая печь? Оптимизация спекания np-CuSn и целостности соединения
- Какова основная функция высокотемпературной трубчатой печи при синтезе Cu1-N-C? Точное термическое управление.
- Какое влияние оказывает скорость нагрева трубчатой печи на микроструктуру биоугля? Оптимизируйте ваши исследования и разработки материалов.
- Роль трубчатой печи в синтезе керамики KNNLST: достижение высокой фазовой чистоты и тепловой однородности
- Какова роль высокотемпературной трубчатой печи в подготовке S-C3N4? Мастерское точное синтезирование материалов

Техническая команда · ThermUnits
Last updated on Jun 03, 2026
Связанные товары
Компактная высокотемпературная вакуумная трубчатая печь 1800°C с трубкой из оксида алюминия (внешний диаметр 60 мм) и нагревательными элементами Kanthal MoSi2
Компактная высоковакуумная трубчатая печь 1200°C со встроенной турбомолекулярной насосной системой и зоной нагрева 8 дюймов
Вакуумная вертикальная трубчатая печь 500C, образец 84 мм OD, система вращения и подъёма
Высокотемпературная настольная вакуумная трубчатая печь с атмосферным контролем 1750°C с нагревательными элементами Kanthal Super 1800 и процессной трубкой из оксида алюминия 60 мм
Высокотемпературная 1200°C 5-дюймовая разъемная вакуумная трубчатая печь с зоной нагрева 12 дюймов и отдельным ПИД-контроллером
Компактная вертикальная вакуумная трубчатая печь с верхней загрузкой (1100°C) для плавки благородных металлов и материаловедческих исследований
Высокотемпературная двухзонная вакуумная трубчатая печь для исследования материалов и процессов CVD
Высокотемпературная трубчатая печь 1700°C с системой турбомолекулярного насоса высокого вакуума и многоканальным газовым смесителем с контроллерами массового расхода
Вертикальная вакуумная трубчатая печь 1700°C с атмосферой и глиноземной трубкой 80 мм
Трехзонная высокотемпературная вакуумная трубчатая печь для CVD и спекания материалов
Трубчатая печь 1100°C с вакуумным фланцем и программируемым контроллером температуры для материаловедения и промышленной термообработки
Компактная трубчатая печь разъемного типа со встроенной вакуумной системой и прецизионным калибратором температуры
Раздельная трубчатая печь 1250C с муллитовой трубой диаметром 3 дюйма и фланцами для вакуумной герметизации для прецизионной термической обработки
Мини-трубчатая печь 1000°C с кварцевой трубкой 20 мм и вакуумными фланцами для материаловедческих исследований и обработки малых образцов в контролируемой атмосфере
Компактная высокотемпературная трубчатая печь (1600°C) с алюмооксидной трубкой 50 мм и вакуумными фланцами для спекания материалов
Компактная вертикальная разъемная кварцевая трубчатая печь с вакуумными фланцами из нержавеющей стали для быстрой термической закалки и обработки материалов в контролируемой атмосфере
Вертикальная открываемая трубчатая печь 0-1700°C, высокотемпературная лабораторная система для CVD и вакуумной термообработки
Разрывная вертикальная трубчатая печь с кварцевой трубкой 1200°C и вакуумными фланцами из нержавеющей стали для быстрой термической обработки
Высокотемпературная 1700C шестизонная разъёмная трубчатая печь с трубкой из оксида алюминия и фланцами с водяным охлаждением